

1. गैस अवशोषण क्यों मायने रखता है
टाइटेनियम एक रासायनिक रूप से सक्रिय धातु है जिसमें उच्च तापमान - पर विशेष रूप से वेल्डिंग के दौरान ऑक्सीजन, हाइड्रोजन और नाइट्रोजन के लिए मजबूत आकर्षण होता है, क्योंकि वेल्ड तापमान बढ़ता है। अनियंत्रित गैस अवशोषण और विघटन टाइटेनियम वेल्डिंग में महत्वपूर्ण कठिनाइयाँ पैदा करता है।
2. अन्तरालीय तत्वों का प्रभाव
ऑक्सीजन और नाइट्रोजन:बीच-बीच में घुलने पर, वे क्रिस्टल जाली को विकृत कर देते हैं, विरूपण प्रतिरोध, ताकत और कठोरता को बढ़ाते हैं जबकि प्लास्टिसिटी और कठोरता को कम करते हैं। वेल्ड में उनकी उपस्थिति हानिकारक है और इससे बचा जाना चाहिए।
हाइड्रोजन:वेल्ड धातु की प्रभाव कठोरता को नाटकीय रूप से कम कर देता है और प्लास्टिसिटी को थोड़ा कम कर देता है; हाइड्राइड का निर्माण भी जोड़ों की भंगुरता का कारण बन सकता है।
कार्बन:कमरे के तापमान पर यह बीच-बीच में घुल जाता है, ताकत बढ़ाता है और प्लास्टिसिटी कम करता है (ओ/एन से कम गंभीर)। अपनी घुलनशीलता सीमा से ऊपर यह कठोर, भंगुर TiC नेटवर्क बनाता है जिसके टूटने का खतरा होता है। मानक टाइटेनियम और उसके मिश्र धातुओं में कार्बन को 0.1% से कम या उसके बराबर तक सीमित करते हैं; वर्कपीस और वेल्डिंग तार पर तेल के दाग कार्बन बढ़ाते हैं और इन्हें अच्छी तरह से साफ किया जाना चाहिए।

3. टाइटेनियम वेल्डेबिलिटी
टाइटेनियम में उत्कृष्ट वेल्डेबिलिटी है। कम तापीय चालकता (0.041 कैलोरी/डिग्री सेमी·सेमी) का मतलब है कि टाइटेनियम केवल अच्छी तरलता के साथ चाप की दहन सीमा के भीतर पिघलता है, और इसके थर्मल विस्तार का कम गुणांक (8.6×10⁻⁶/डिग्री, कार्बन स्टील से कहीं कम) वेल्डेबिलिटी को महत्वपूर्ण रूप से बढ़ाता है।
4. वेल्ड सीम का रंग और गुणवत्ता
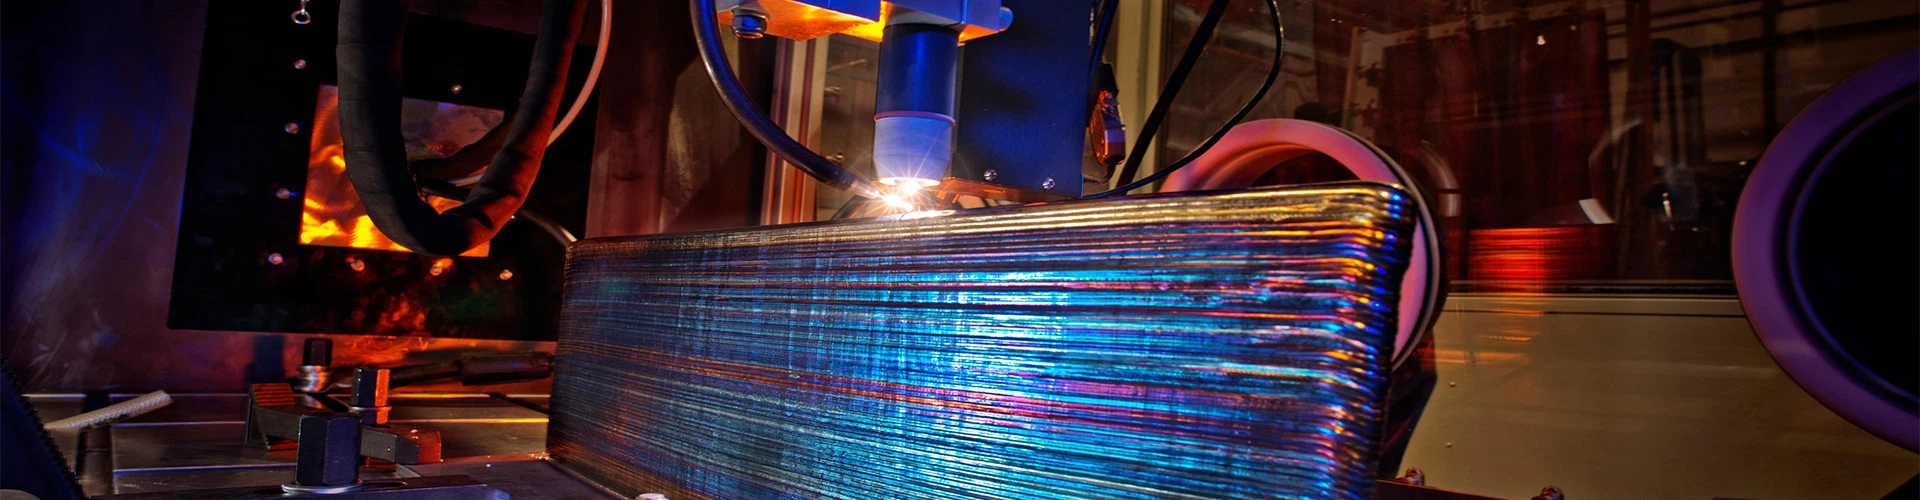
टॉर्च आर्गन परिरक्षण वेल्ड पूल की रक्षा करता है, लेकिन ठोस, अभी भी गर्म सीम और परिवेश की नहीं, जो नाइट्रोजन और ऑक्सीजन को अवशोषित करना जारी रखता है: ऑक्सीजन अवशोषण ~ 400 डिग्री पर शुरू होता है, नाइट्रोजन ~ 600 डिग्री पर। जैसे-जैसे ऑक्सीकरण बढ़ता है, वेल्ड का रंग बदलता है और प्लास्टिसिटी कम हो जाती है:
| रंग | ऑक्सीकरण अवस्था | संकेत |
|---|---|---|
| चाँदी जैसा सफ़ेद | कोई ऑक्सीकरण नहीं | आदर्श परिरक्षण |
| सुनहरा पीला | थोड़ा सा (TiO) | स्वीकार्य; एच अवशोषण ~250 डिग्री से शुरू होता है |
| नीला | Ti2O3 | मध्यम ऑक्सीकरण - गुणवत्ता कम हो गई |
| स्लेटी | TiO2 | भारी ऑक्सीकरण - अस्वीकार्य |
जैसे-जैसे सीम का रंग गहरा होता है, वेल्ड की कठोरता - बढ़ जाती है, जो उच्च ऑक्सीजन/नाइट्रोजन ग्रहण और वेल्ड गुणवत्ता में उल्लेखनीय रूप से कमी का संकेत है।
5. वेल्डिंग सावधानियाँ
वेल्ड क्षेत्र और पोस्ट {{0}वेल्ड उच्च तापमान वाले क्षेत्र को हवा से सख्ती से सुरक्षित रखें; ट्रेलिंग और बैक ड्राफ्ट शील्ड के साथ 99.99% शुद्ध आर्गन का उपयोग करें।
वेल्ड ग्रूव को मशीन से पीसने की अनुमति नहीं है।
स्पॉट वेल्डिंग से बचें; उच्च आवृत्ति आर्क स्टार्टिंग का उपयोग करें (टंगस्टन संदूषण को रोकता है)।
पोस्ट{{0}वेल्ड ताप उपचार से बचें; यदि आवश्यक हो तो इसे 650 डिग्री से नीचे रखें।
6. निष्कर्ष
टाइटेनियम वेल्डिंग के दौरान गुणवत्ता नियंत्रण का वेल्ड रंग - पर महत्वपूर्ण प्रभाव पड़ता है और बदले में वेल्ड रंग वेल्ड गुणवत्ता का सहज मूल्यांकन प्रदान करता है। दोनों आपस में घनिष्ठ रूप से जुड़े हुए हैं।
कंपनी अग्रणी घरेलू टाइटेनियम प्रसंस्करण उत्पादन लाइनों का दावा करती है, जिनमें शामिल हैं:
जर्मन आयातित सटीक टाइटेनियम ट्यूब उत्पादन लाइन (वार्षिक उत्पादन क्षमता: 30,000 टन);
जापानी -प्रौद्योगिकी टाइटेनियम फ़ॉइल रोलिंग लाइन (सबसे पतली से 6μm तक);
पूरी तरह से स्वचालित टाइटेनियम रॉड निरंतर एक्सट्रूज़न लाइन;
बुद्धिमान टाइटेनियम प्लेट और स्ट्रिप फिनिशिंग मिल;
एमईएस प्रणाली ±0.01μm की उत्पाद आयामी सटीकता प्राप्त करते हुए, संपूर्ण उत्पादन प्रक्रिया के डिजिटल नियंत्रण और प्रबंधन को सक्षम बनाती है।
ई-मेल


